冷镦钢品种质量现状及发展趋势
1 前言
冷镦钢是一种室温成型用钢,涉及低碳钢、中碳钢、非调质钢、硼钢、低合金钢、合金钢等钢种类别,可用于制造强度级别从3.6~12.9共10个级别的螺栓标准件的冷镦系列用钢,广泛用于汽车、工程建筑、机械、电子、轻钢结构、建筑等行业。
冷镦钢因冷成型性能良好,在机械加工行业用冷拔代替热轧材冷切削机加工,这种工艺的优点是在节约大量工时的同时,金属消耗可以降低10-30%,而且产品尺寸精度高、表面光洁度好、生产率高。
冷镦工艺要求该系列钢种具有高的洁净度,控制钢中的Si、Al的含量,采用控制轧制和控制冷却工艺,避免出现马氏体、贝氏体和魏氏组织,使钢材具有细晶和碳化物球化组织,以提高钢材的塑性和冷顶锻性能。
2 国内外冷镦钢的发展概况
2.1国外冷镦钢开发和生产
国外的冷镦技术从20世纪50年代发展到现在,可以说已经相当成熟。国外发达国家冷镦钢产业已基本形成规模,重点是根据用户的要求改善冷镦钢材料的质量性能,而产量无太大变化。日本大同为降低标准件材料成本和加工成本,推出了多种不锈钢螺栓和螺钉用钢。日本爱知制钢公司近年开发了AUS系冷锻用不锈钢,利用设备优势推出AUS系列产品,为奥氏体(A)、铁素体(F)、马氏体(M)及沉淀硬化系列,其强度范围大,抗拉强度为400~1200MPa,大大提高了钢的冷镦性能;日本精线为适应建筑行业要求,开发了具有良好耐蚀和冷镦性能、通过淬火硬化的马氏体冷镦钢。
进口钢丝的金相组织非常细小均匀,白色小粒状的先共析铁素体非常均匀地弥散分布在基体上,没有网状组织存在,晶粒大小仅为1-2μm,并且具有良好的强塑性,在拉拔过程中显示出优良的拉拔性能,断丝率较低。美国、德国、英国、法国、日本是紧固件用钢的进口国,也是高档紧固件产品的出口国。
2.2国内冷镦钢的开发和生产
近几年来,随着我国钢铁业的快速发展,冷镦钢品牌在增加,产量在增长,质量在改进。国内开发生产冷镦钢的厂家队伍不断扩大,如表1所示,开发研制、投入生产的有宝钢:SWRCH35K;天钢:SWRCH18A、22A;莱钢:ML35;石钢:ML35、ML40、ML45、45#;杭钢:ML35、ML40、CH35ACH。
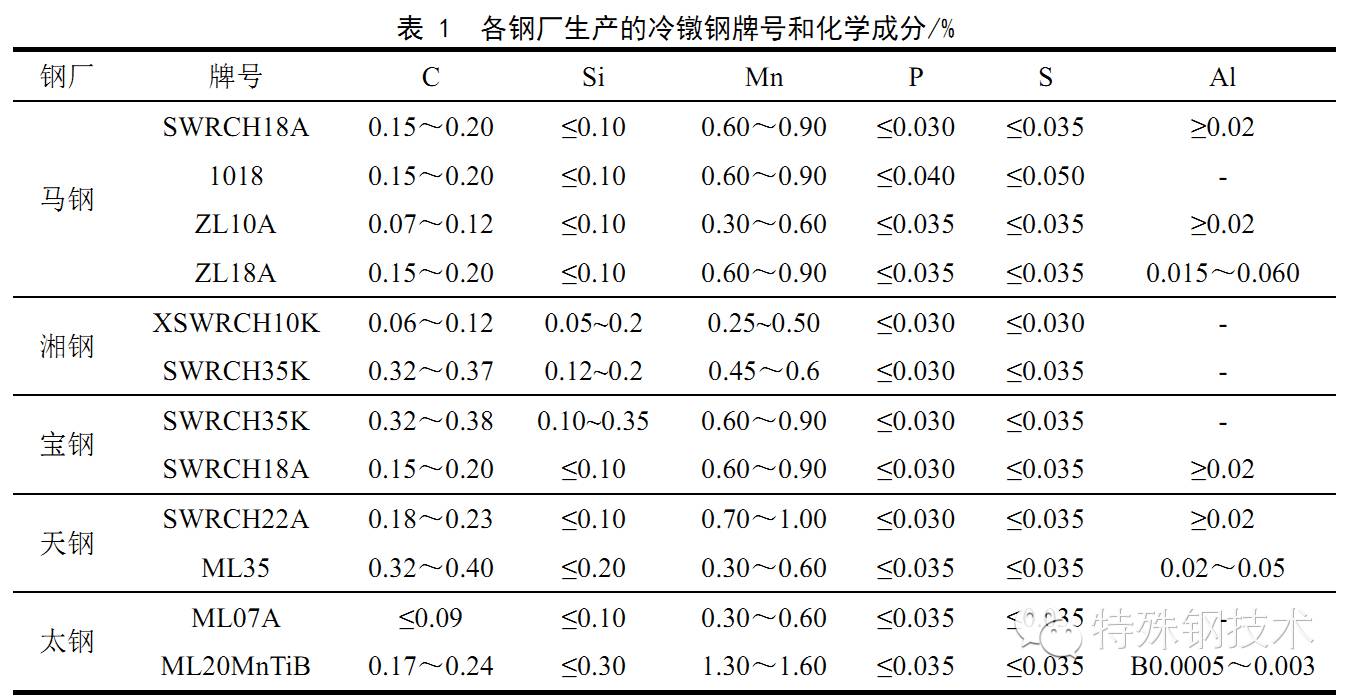
在品种上,12.9级以上的高强度紧固件等仍以国外牌号为主。在产品标准上,我国含碳量波动范围为7个碳量,国外为5个碳量,比我国控制的严。锰含量我国标准为0.20~0.50%,而国外标准分0.30~0.60%、0.60~0.90%和0.70~1.00%三个档次,扩大了低碳冷镦钢的锰含量范围,改善了线材的综合力学性能。
3 冷镦钢生产工艺流程
冷镦钢生产的工艺一般流程:铁水-转炉-精炼炉-连铸(模铸)-铸坯检查-初轧开坯、连轧-钢坯修磨-高线热轧盘条-成品检验-入库。国内外典型钢厂生产冷镦钢的工艺流程见表2。
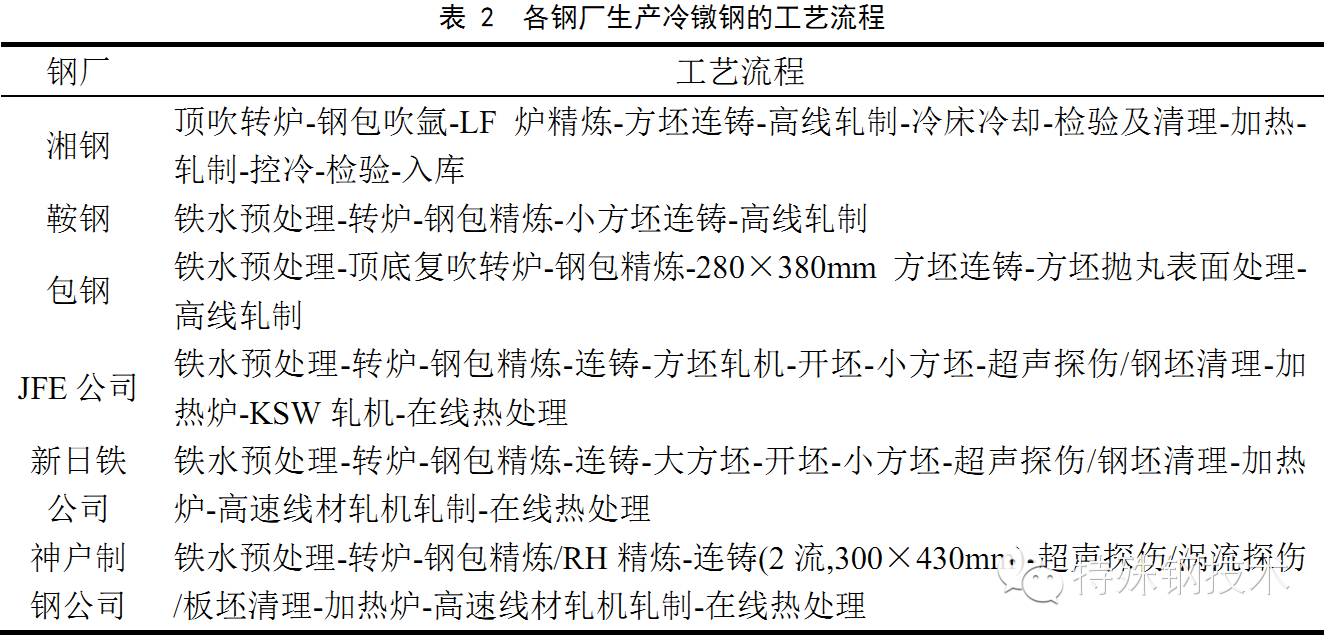
由表2可以看出,大多数钢厂采用了比较先进的生产工艺,如铁水预处理、炉外精炼、喂线等。宝钢还采用了在线火焰清理、抛丸,磁粉探伤等措施。
4 冷镦钢的质量控制
标准件生产过程中容易出现的质量问题有:
(1)标准件镦粗部位开裂:在标准件镦粗的部位,沿材料的长度方向,或长度45度方向上,出现开裂、撕裂或裂缝,致使大批产品报废;
(2)搓丝部位毛刺:在搓丝的部位,形成沿长度方向上规律分布的毛刺,影响标准件的质量和使用;
(3)丝杆部位裂纹:在标准件的丝杆部位,出现沿长度方向上的折迭裂纹,致使大批产品报废;
(4)标准件表面重皮或结疤:在标准件的表面部位,形成沿长度方向上分布的重皮或结疤,影响标准件的质量和使用;
(5)标准件性能缺陷:有时标准件在生产过程中并没有发现质量问题,但在承受拉伸或扭转应力时,在其表面出现沿长度方向,或长度的45度方向上的开裂、撕裂或裂缝,严重地降低了标准件的使用强度和寿命,很可能给社会造成不可挽回的损失。
标准件生产过程中发生的这些质量问题,都能在材料的冷镦过程中有所体现,也就是说和材料的冷镦性能有着极大的关系。根据钢铁企业和标准件厂生产实践,冷镦钢应从五个方面着手加强工艺控制,从而提高产品实物质量:表面质量;显微组织;化学成分;非金属夹杂物;晶粒度。
(1)表面质量
冷镦钢线材的表面应光滑圆整,无凹凸折叠、结疤、裂纹、麻点等缺陷。在冷镦时,钢材表面圆周变形最大,受的力最大,只要钢材表面有裂纹等缺陷,一镦就裂。一般认为,对于冷镦的线材,要在酸洗后检查表面,其缺陷深度不得大于0.15mm,国产冷镦钢丝与国外差距主要体现在表面质量上。标准件厂统计表明,冷镦开裂有80-85%是由于钢丝表面存在折叠、划伤、密集的发纹、结疤等缺陷造成的。冶金厂的实践也证明,0.10mm以上的划伤往往造成冷镦钢丝1/2开裂,只要保证1/3冷镦合格,局部划伤不应超过0.07mm,其它表面缺陷不应存在。
(2)化学成分
冷镦钢要求有较高的冶金质量,因此在进行化学成分设计时,对钢中各化学元素含量严格控制,尤其是对不利于冷镦的化学元素Si,残余元素Cu、Ni、Al和N含量的控制,以及对夹杂、偏析等直接影响成材后冷镦加工性能的因素严加控制,以保证钢材的高纯净度和成分均匀性。
(3)非金属夹杂物
钢中非金属夹杂物含量高是造成标准件冷镦开裂的一个重要因素,非金属夹杂中B类和D类夹杂危害最大。B类(氧化铝)和D类(球状氧化物)夹杂物的影响较大,氧化铝夹杂物不大于0.5级;球状氧化物夹杂物不大于1级。颗粒愈大,愈易开裂,在距钢材表面2mm以内的夹杂物应不大于0.15μm。
(4)显微组织
冷镦钢盘条的显微组织应为铁素体+粒状珠光体(F+P),以3级组织为最好组织,2级和4级组织次之,标准一般都规定组织为2-4级,不得有片状珠光体和贝氏体组织。制造高强度螺栓用热轧线材虽然可以按铁素体+贝氏体(F+B)和铁素体+马氏体(F+M)组织交货,但拉拔后必须经球化退火才能保证顺利冷镦成型。珠光体的尺寸和分布也是影响冷镦性能的因素,理想的组织是珠光体球粒大小相近并均匀分布在铁素体基体上。珠光体不同显微组织性能从好到坏的排列顺序为粒状珠光体、索氏体、细片珠光体、片状珠光体。
5 冷镦钢发展趋势
贴近市场,开发节能型冷镦钢是冷镦钢发展方向之一。8.8级以上强度等级的紧固件加工过程耗能较大的工序主要是冷镦前的钢材退火和冷镦成形后的热处理(通常为调质)。如能取消这两道工序,达到“免退火”或“免调质”,可显著降低能耗和生产成本,但对钢材表面质量、内在纯净度、塑性和硬度指标要求更高。另一个方向是通过提高硼钢中的V含量,同时降低P、S和C含量,改善硼钢的综合力学性能;进一步研究开发超细晶粒钢。
(1)非调质冷墩钢
为节约能源,提高生产效率,在碳素结构钢或低合金钢中加入微合金元素(主要是V、Nb、Ti),使之在轧制过程中就具备良好的综合力学性能,在后续拉丝处理过程中不需要淬火回火工艺就能达到很高的强度。按照使用条件分为,加工型非调质钢(F型)、易切削加工型非调钢(YF)、冷作硬化型非调钢(LF)、高强度高韧性非调钢(GF)。含少量合金元素,不用调质处理,只需要控制轧制变形量及随后的冷却速度,即可保证必要的力学性能的非调制钢。目前,非调质钢丝的韧性稍差,性能波动大,需要各大钢厂严格控制控轧控冷工艺才能获得强韧性俱佳的冷墩性能。
(2)双相钢
日本大多数钢厂已经研究开发铁素体—马氏体双相钢,主要是采用低碳(<0.1%)铁素体,马氏体双相钢制造螺栓是通过选择含碳量及双相区加热温度,可得到不同数量的马氏体(每增加l%马氏体,强度可提高10-15兆帕)使用F-M双相钢线材可不经球化退火制造紧固件,大大缩短生产周期,节约能源,减小磨具的工作载荷并延长其使用寿命。另一优点是变形强化速率高,变形效果不仅优于传统的冷墩钢也优于球化退火钢。
(3)高强度硼钢
设计原理降低碳含量,改善钢的冷变形能力,加入0.0005%-0.0025%的硼以弥补降碳而造成的强度和淬透性的损失,加入少量的Cr、Mn、Ti等合金元素,进一步提高淬透性。碳和合金元素含量低可直接冷墩变形不需要球化退火,节约能源,淬火变形和开裂倾向小。
(4)超细晶粒钢
当材料的显微结构超细化至亚微米和纳米尺度时,材料在宏观上表现出许多新的性能。研究表明,当亚共析钢的原奥氏体晶粒因先共析铁素体超细化至亚微米时,随后发生的共析相变无论具有什么样的形态,钢材均可承受冷墩作业。通过提高硼钢中的V含量,同时降低P、S和C含量,改善硼钢的综合力学性能;进一步研究开发超细晶粒钢。
(5)耐腐蚀性钢
随着内陆资源大量消耗,人类将由内陆向海洋转移,海洋资源开发将成为重大的发展课题,由于海水中的氯离子的强腐蚀性,这对基础设施的耐蚀性提出了很高的要求。因此,耐腐性紧固件用钢是未来很重要的发展趋势。
6 结束语
近几年来,国内开发的冷镦钢品牌在增加,产量在增长,质量在改进,大部分钢厂生产的冷镦钢都形成了自己的特色,但国内冷镦钢整体质量还有待进一步提高。冷镦钢线材对钢的内在质量和表面质量要求苛刻,以后的发展方向要求既要能满足紧固件行业对冷顶锻性能和力学性能的要求,还要能满足制品行业拉拔强塑性的要求。